
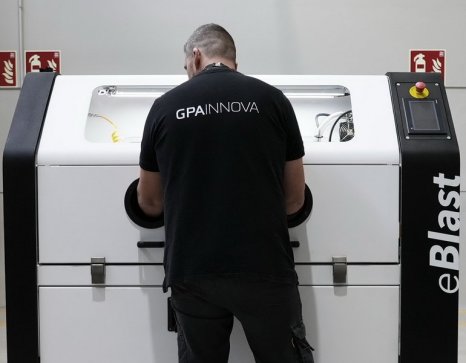
Установка электроструйной обработки DLyte ElectroBlast

DLyte ElectroBlast — это новое оборудование, которое обеспечивает поток частиц твердого электролита, перемещаемых непроводящей жидкой средой, для улучшения качества поверхности металлических деталей с использованием запатентованной технологии электроструйной обработки. Поскольку частицы избирательно контактируют с поверхностью на пиках шероховатости, только эти пики подвергаются электрохимической эрозии, создавая общий эффект полировки. Сама жидкость в процессе полировки участия не принимает, только переносит частицы и способствует образованию защитного слоя на поверхности детали.
Система ElectroBlast состоит из двух частей. Рециркуляционная система перекачивает электролитическую среду (жидкость + частицы) через распылитель ElectroBlast в рабочую кабину. Пользователь контролирует этот поток и может направить его в соответствующие области для полировки. Пистолет ElectroBlast содержит электрод, поэтому частицы, выходящие из сопла, имеют электрическую связь. Электрическая система, состоящая из источника питания, который подключен к полируемой детали и к электроду в сопле. Ток, который обеспечивает источник питания, можно настраивать по разным параметрам для каждого металла и сплава. Ток течет по замкнутой цепи: источник питания — электрод — частицы — поверхность.
Систему можно использовать в ручном, полуавтоматическом и полностью автоматическом режиме (с подключением к ней коллаборативного робота).
Все преимущества технологии DryLyte
+ Однородные результаты
+ Сохранение геометрии
+ Повторяемость и однородность
+ Увеличивает передаточное число подшипников и снижает трение
+ Повышает коррозионную стойкость по сравнению с неполированной деталью
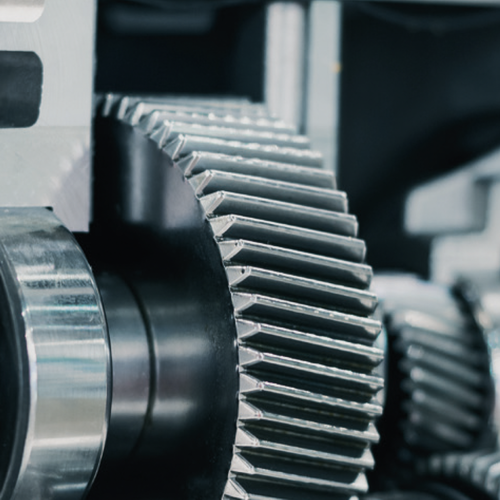
Локальная обработка
Благодаря своему сфокусированному эффекту система особенно хорошо подходит для деталей, которые требуют локального воздействия или имеют области, которые нельзя обработать иначе.
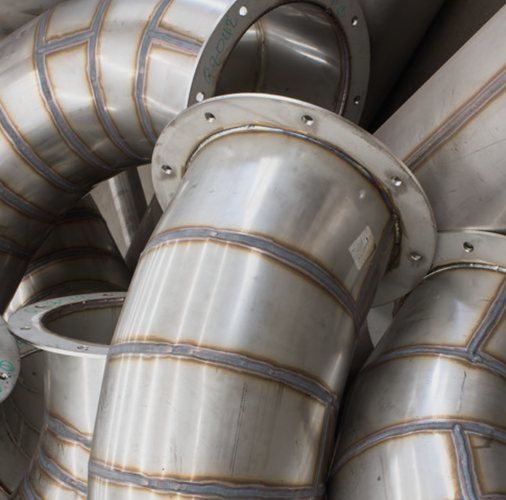
Обработка больших и тяжелых деталей
Деталь не нужно погружать, как в абразивных и электрополирующих системах, ее можно обработать локально без необходимости сдвигать, поэтому система подходит для тяжелых и/или объемных деталей.
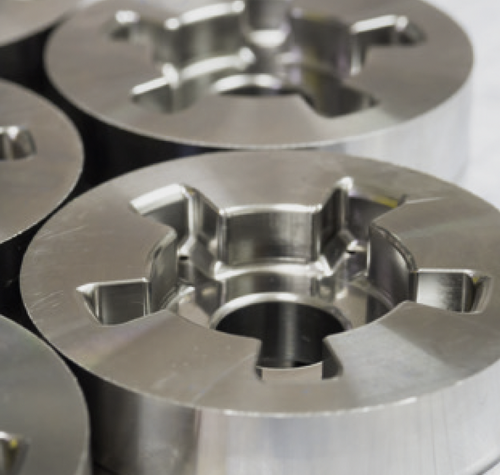
Защитный слой = никаких следов
Позволяет избежать каких-либо следов на поверхности, поскольку жидкость эффективно удаляет частицы с поверхности и действует как смазка во время процесса. Кроме того, эта жидкость образует защитный слой на металлической поверхности, особенно скапливаясь в углублениях шероховатости, тем самым защищая поверхность от точечной коррозии.
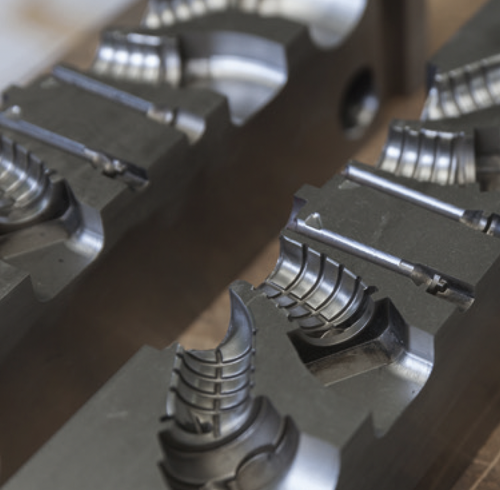
Для для глухих отверстий, щелей, закрытых зон и внутренних каналов
Можно обрабатывать детали с полостями и узкими пространствами, такие как глухие отверстия, щели, углы и закрытые области, т.к. система использует жидкость вместо гранулированного материала и может направлять поток на целевую область с очень маленького расстояния.
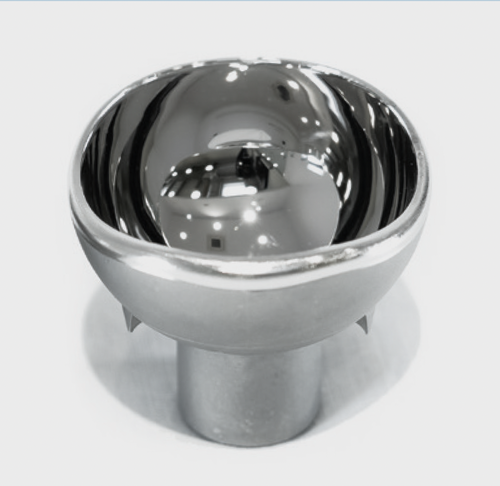
Гладкость поверхности
Окончательная шероховатость, достигаемая с помощью этого процесса, очень низкая — Ra (конечная) < 0,01 мкм — при коротких циклах.
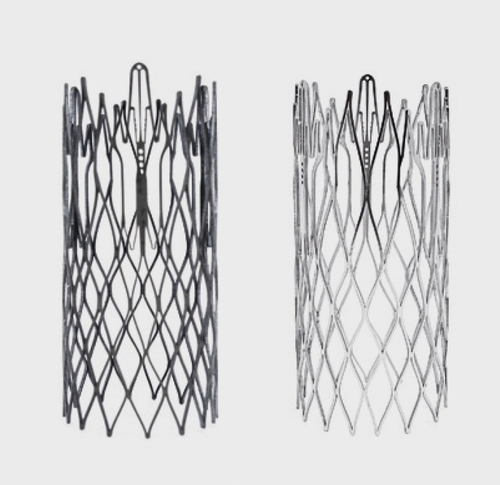
Обработка хрупких изделий
Система очень удобна для отделки деликатных и хрупких деталей без повреждений, поскольку в процессе не используются ни вибрация, ни сильные механические усилия.
Экологичность
Процесс обработки чище, чем у обычных систем электрополировки, и удалять отходы проще. Система бесшумная и не производит пыли. В отходы попадают твердые частицы и жидкость, не содержащая металлов.
Пресс-формы
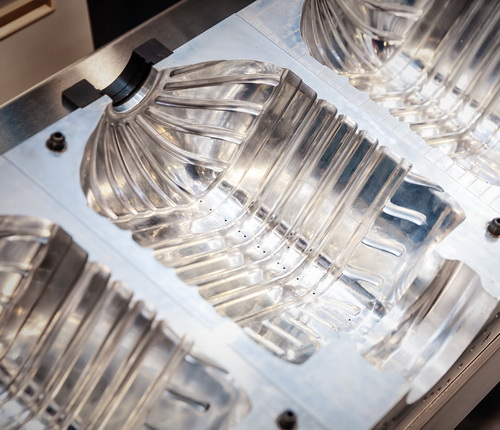
eBlast может зеркально отполировать формы для функционального и косметического применения. Он соответствует высоким стандартам плоскостности поверхности, гладкости и геометрической точности пресс-форм. Он полезен для пресс-форм с полостями, щелями и закрытыми областями без по весу и размеру.
Сварные детали
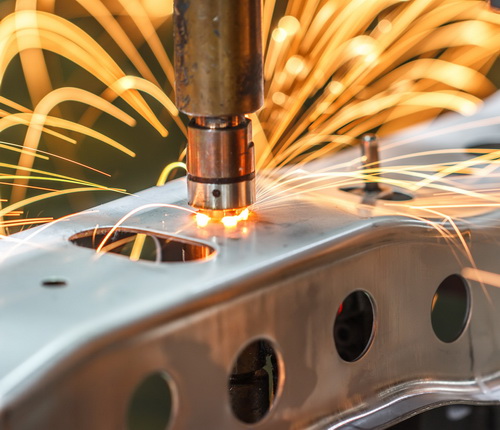
Детали приобретают хромированный внешний вид и отделку без больших затрат и экологических недостатков. Детали имеют естественную пассивацию, обладают повышенной коррозионной стойкостью и не имеют напряженных или нарушенных слоев поверхностного металла, вызванных сваркой, резкой или механической обработкой.
Детали с полостями
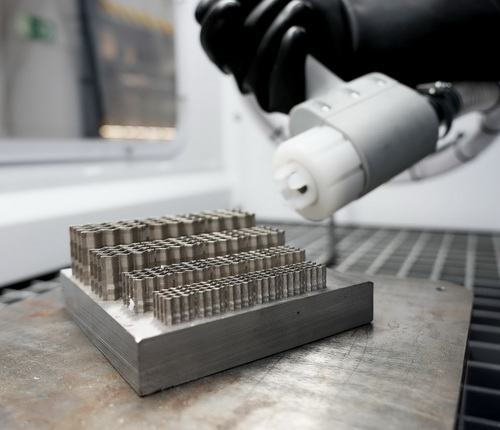
Система способена полировать детали с полостями и узкими пространствами, такими как глухие отверстия, прорези, углы и закрытые области, фокусируя поток среды на целевой области с очень короткого расстояния и защищая поверхность от точечной коррозии.
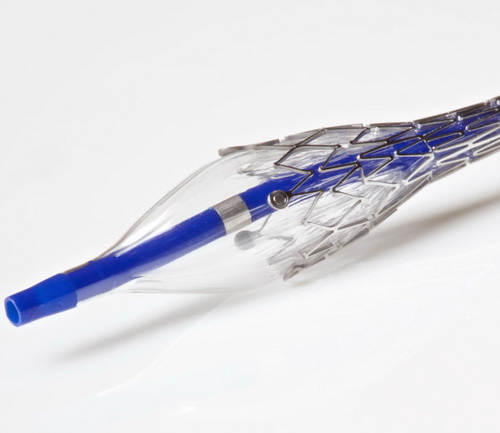
Детали со сложной геометрией
Внутренние поверхности сложной геометрии легко обрабатываются, поскольку поток электролита и ток эффективно направляются на целевую поверхность. Это улучшает результаты, полученные при абразивной полировке и электрополировке, когда некоторые поверхности остаются неотполированными.
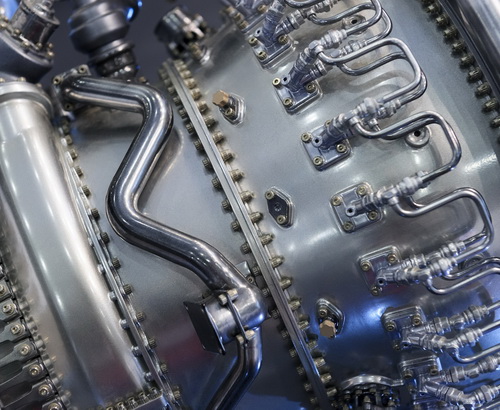
Детали с внутренними каналами
Прямые внутренние каналы и открытые углы с минимальным диаметром 20 мм можно эффективно полировать. С гибкими соплами и диффузорами можно обрабатывать внутренние поверхности, так как электрод расположен на кончике сопла. Поверхность остается защищенной и чистой, так как среда с высокой вязкостью протекает через полости, сохраняя связность частиц.
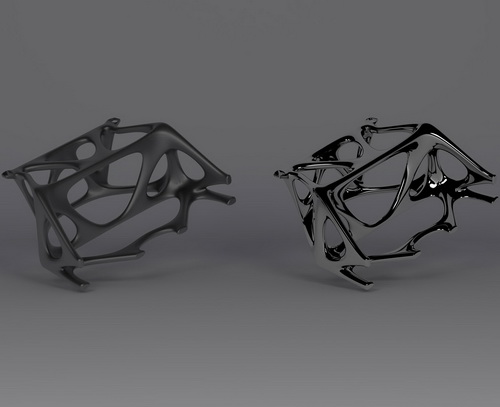
Тонкие и хрупкие детали
Тонкие и хрупкие детали могут быть обработаны без повреждений, поскольку в процессе не используются ни вибрация, ни сильные механические усилия. Поскольку поток среды имеет низкое давление, детали могут быть электрически соединены без жесткой фиксации.